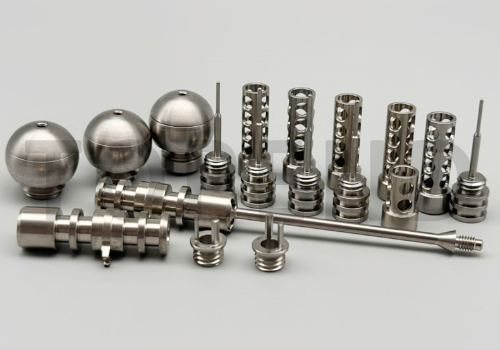
 钛合金加工
难度源于其自身材料特性,具体表现为:
导热性极差
钛合金的导热系数仅为 45 钢的 1/5~1/10(纯钛导热系数约 17W/(m・K),TC4 钛合金约 7.6W/(m・K)),切削或磨削时产生的热量难以扩散,80% 以上集中在切削区(刀具刃口或砂轮接触区),导致局部温度骤升(可达 800~1000℃),加剧刀具磨损或砂轮堵塞。
化学活性高
钛合金在高温(超过 600℃)下会与空气中的 O、N、H 及刀具材料(如 Fe、C、Co 等)发生化学反应,形成脆化层(如 TiN、TiO₂),同时会黏结刀具表面,导致 “积屑瘤” 或 “黏刀” 现象,降低加工表面质量。
弹性模量低
钛合金的弹性模量(约 110GPa)仅为钢的 1/2,加工时易因切削力产生弹性变形(如回弹),导致零件尺寸精度偏差,尤其在薄壁、细长件加工中更明显。
韧性高、塑性强
钛合金室温下韧性高(冲击韧性可达 100~500J/cm²),切削时材料不易断裂,易产生 “撕裂” 现象,增加切削阻力;同时,其塑性变形能力强,加工后表面易出现加工硬化(硬化层深度可达 0.1~0.3mm),进一步加剧后续加工难度。